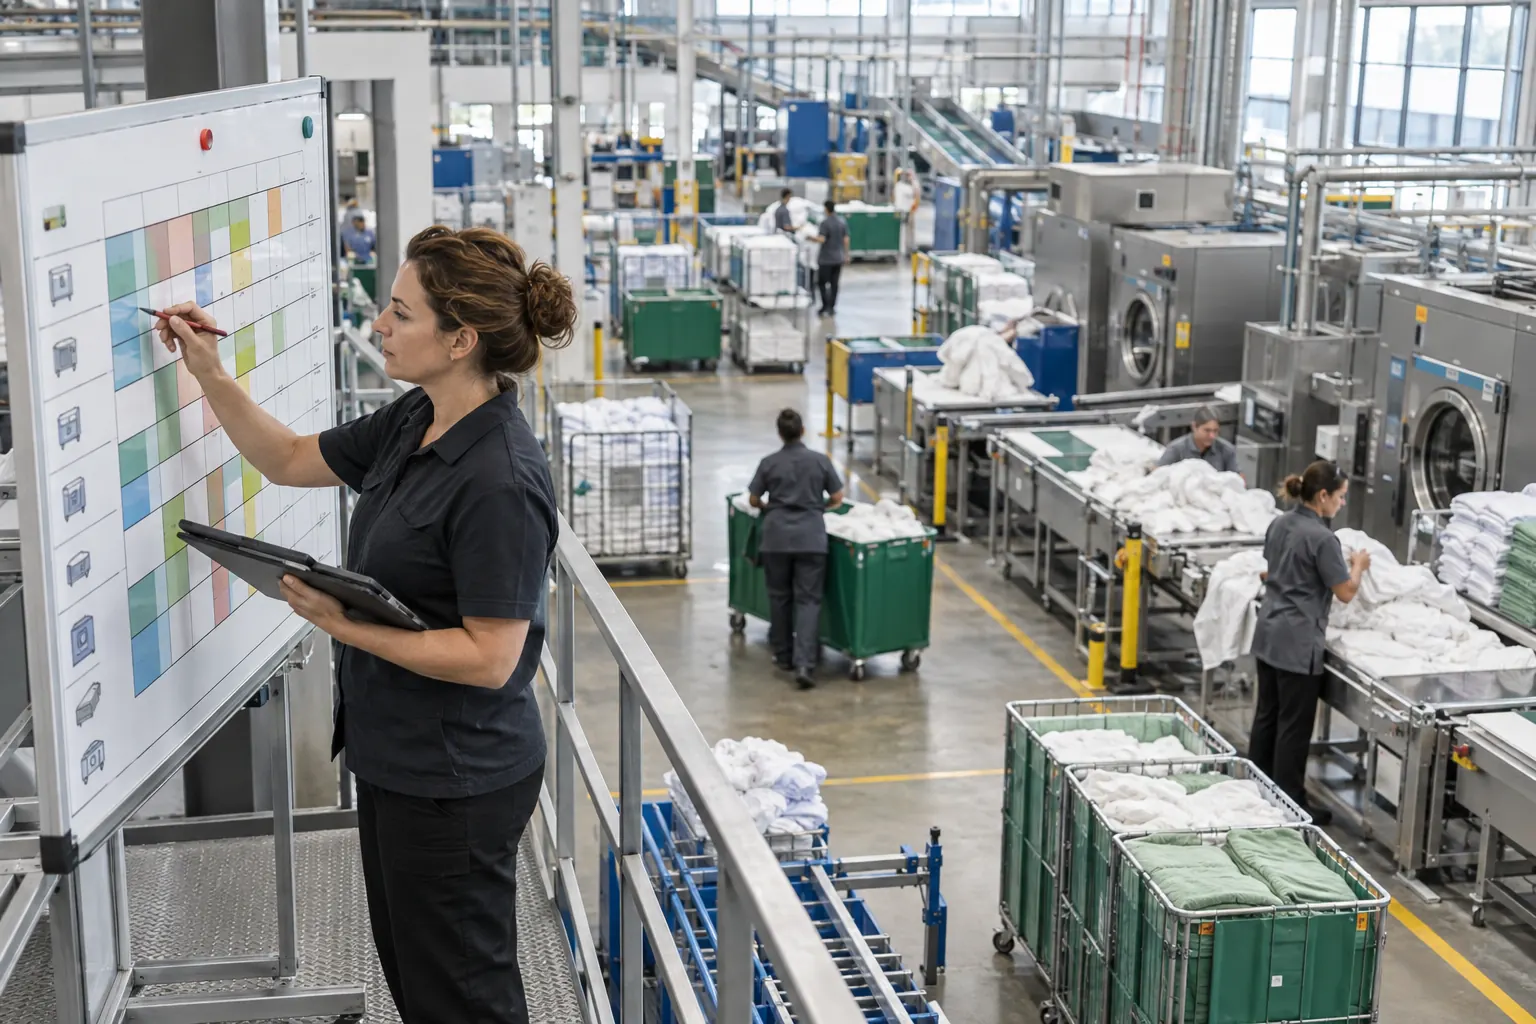
Méthode pour convertir volumes, pointes, programmes, changements de série et disponibilité des équipements en plan de capacité réaliste.
L’essentiel à retenir
- Ventilez les volumes par jour, client, famille textile, programme et finition.
- Comparez la capacité utile du tri, du lavage, de l’extraction, du séchage, de la finition, du contrôle et de l’expédition.
- Simulez une pointe combinée à l’arrêt d’un équipement critique, au retard d’une tournée ou à une hausse du relavage.
Ces repères sont développés et nuancés dans les sections ci-dessous.
Partir de la demande réelle
Ventilez les volumes par jour, client, famille textile, programme et finition. Conservez les pointes saisonnières et les retours irréguliers au lieu de raisonner uniquement sur une moyenne mensuelle.
Documentez le niveau de fiabilité de chaque donnée : pesée, comptage, historique de livraison ou estimation.
Identifier le véritable goulot
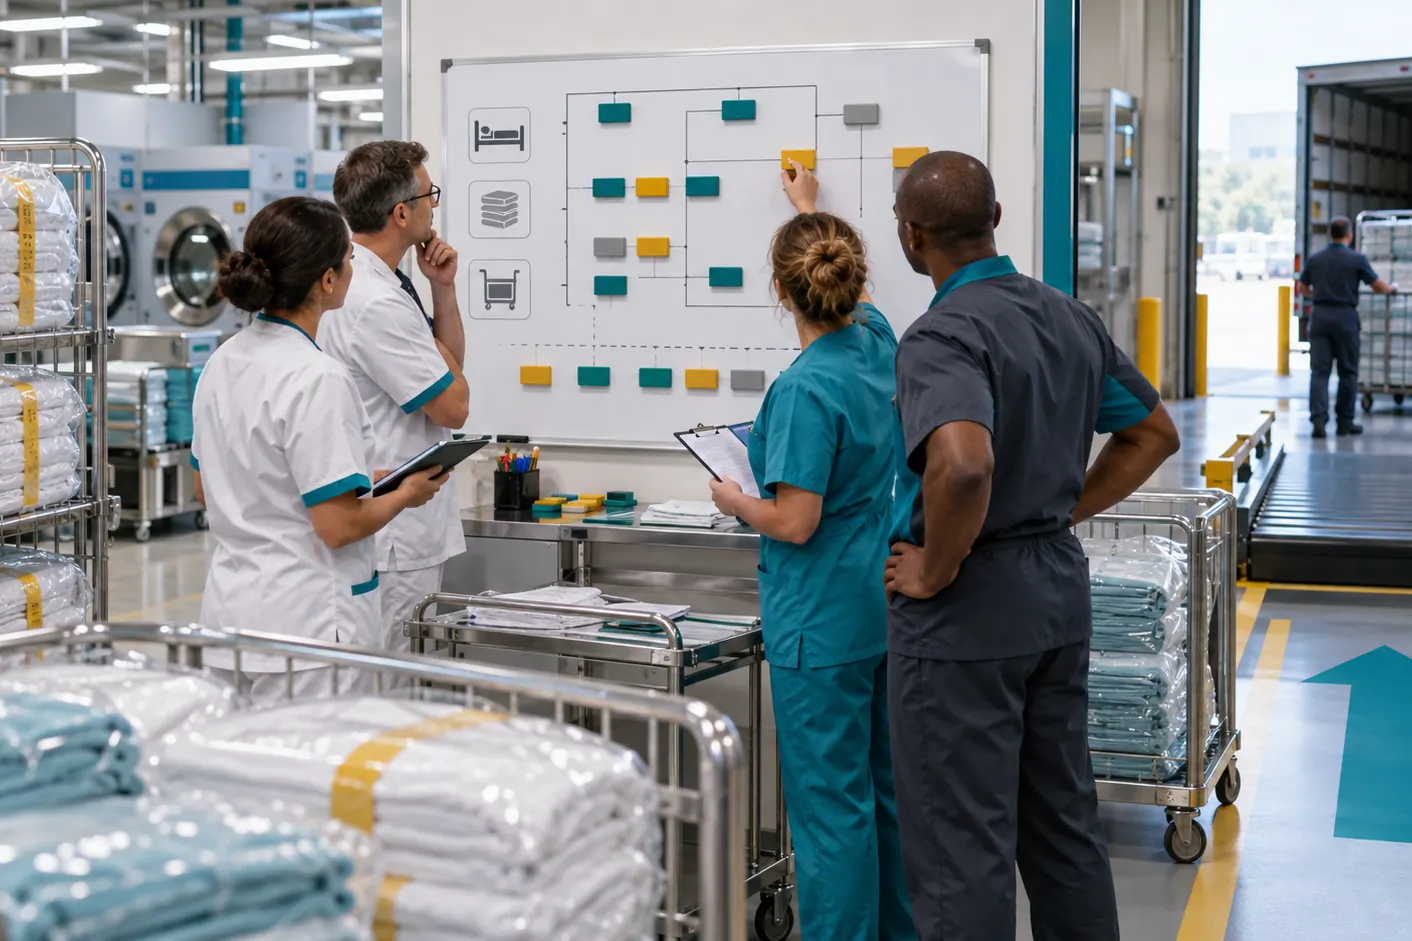
Comparez la capacité utile du tri, du lavage, de l’extraction, du séchage, de la finition, du contrôle et de l’expédition. Le poste limitant peut changer selon la famille d’articles.
Intégrez pauses, nettoyage, changements de série, maintenance, reprises et indisponibilités plutôt que d’appliquer le débit catalogue pendant toute l’amplitude.
Tester les scénarios dégradés
Simulez une pointe combinée à l’arrêt d’un équipement critique, au retard d’une tournée ou à une hausse du relavage. Associez à chaque scénario une priorité, une solution de report et une règle de communication.
Révisez le plan lorsque le portefeuille client, le parc machine, l’organisation ou le taux de non-conformité évolue.
- Volume moyen et pointe par flux
- Capacité utile par étape
- Marge de reprise et stock tampon
- Seuils d’alerte et décisions associées
Rapprocher les capacités de chaque étape du flux
Décrivez les volumes nécessaires dans les mêmes périodes : jour, poste ou fenêtre d’expédition. Une capacité hebdomadaire élevée peut masquer un manque ponctuel le jour où les articles doivent revenir chez le client. Conservez la priorité et la date attendue de chaque famille.
Comparez réception, lavage, extraction, séchage, finition et préparation des lots. La capacité du parcours est limitée par les contraintes effectives et les dépendances entre étapes. Un stock intermédiaire peut absorber une variation, mais ne supprime pas un manque durable en aval.
Intégrez changements de références, retouches, maintenance et disponibilité des équipes. Testez le plan sur une semaine de pointe, puis sur un incident plausible. Une simulation doit rendre explicites les hypothèses plutôt que présenter la somme des débits constructeurs comme une capacité garantie.
| Point à comparer | À documenter | Vigilance ou résultat |
|---|---|---|
| Besoin | Articles disponibles avant une échéance | Calendrier client |
| Étape | Sortie conforme et temps disponible | Mesure sur mélange réel |
| Attente | Quantité et durée intermédiaires | Localisation de la contrainte |
| Secours | Capacité alternative et délai | Scénario documenté |
Questions fréquentes
Pourquoi le débit nominal ne suffit-il pas ?
Il décrit un équipement dans des conditions données, pas l’ensemble des transferts, finitions, changements, attentes et aléas de l’atelier.
Quelle marge de capacité prévoir ?
Il n’existe pas de pourcentage universel. La marge dépend de la variabilité, de la criticité, des solutions de secours et du délai acceptable.
Comment suivre la saturation ?
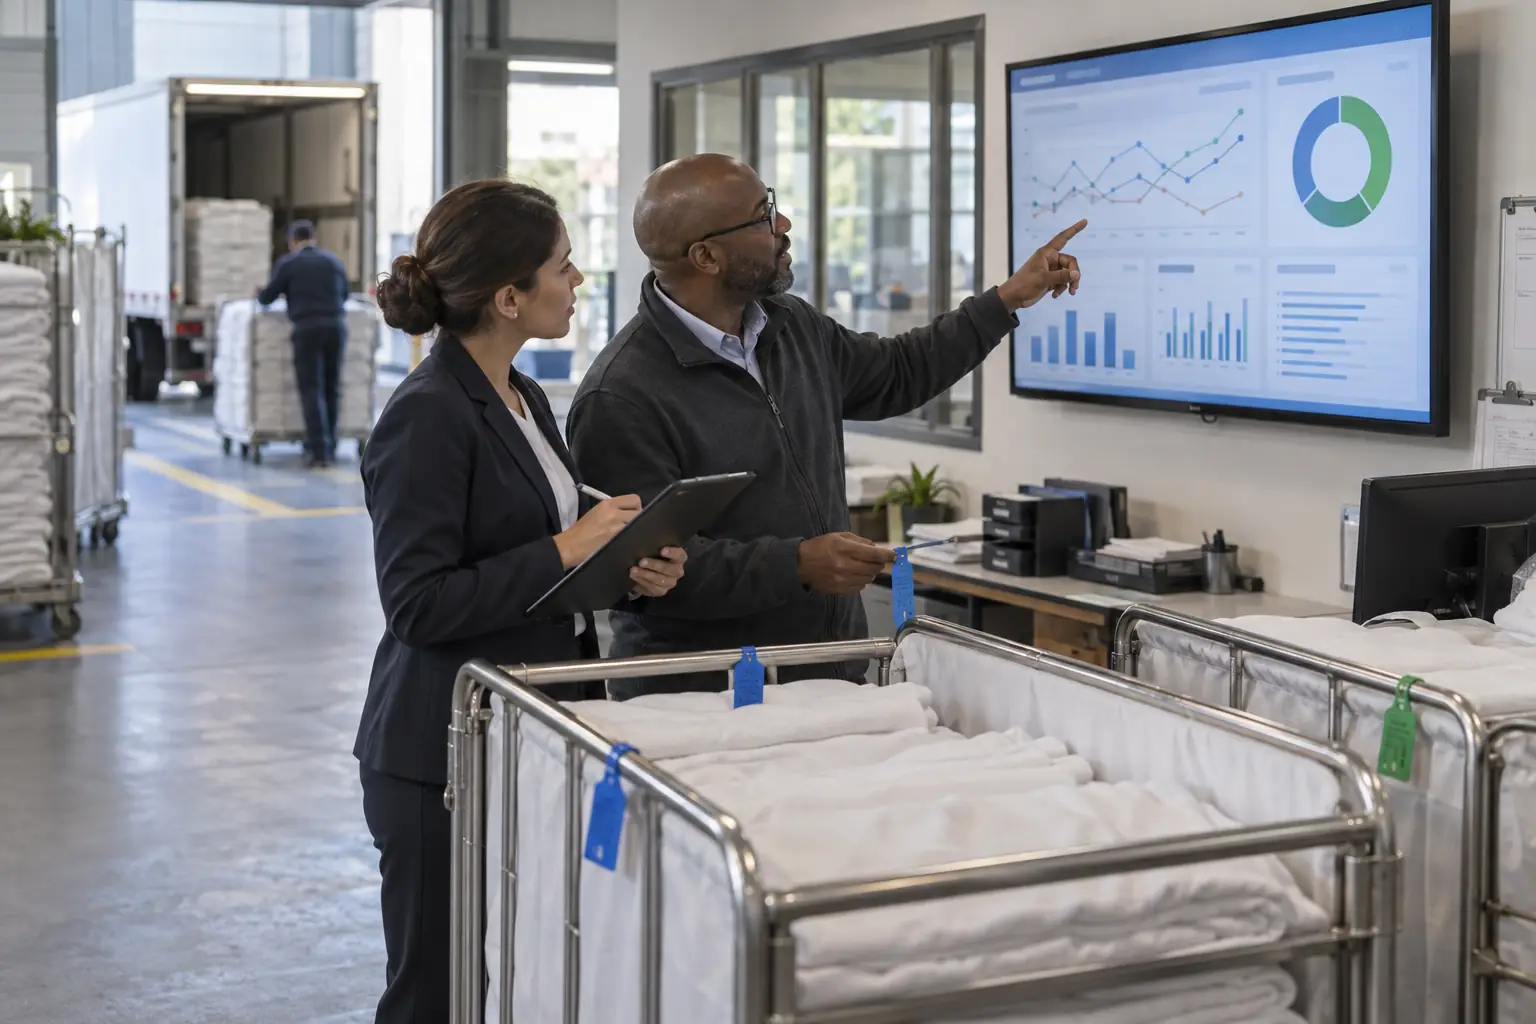
Associez charge prévue, encours, retards, disponibilité et capacité utile par poste afin de détecter le goulot avant la rupture de service.
Un stock tampon résout-il un manque de capacité ?
Il peut absorber une variation limitée. Un déséquilibre durable entre besoins et sortie conforme exige une action sur le flux ou le service prévu.